
Sep 07, 2026
エンジニアが最初に 304 ステンレス鋼がばねの製造に適しているかどうか尋ねたとき、最も正確な答えは次のとおりです。はい、これは幅広いばね用途にとって信頼できる選択肢ですが、すべてのばねにとって最適な選択肢であるわけではありません。この材料は、強力な耐食性、優れた成形性、予測可能な機械的性能を備えており、多くの産業用および消費者向け製品のデフォルトとなっています。同時に、スプリングが非常にコンパクトである必要がある場合、高応力下で動作する場合、または極端なサイクルに耐える必要がある場合に重要となる明確な強度と温度制限があります。
実際的なアプローチは、マテリアルにコミットする前に、アプリケーションの特定の要件に照らして 304 を評価することです。主な基準は、動作環境、必要な荷重とたわみ、利用可能なスペース、予想される耐用年数、および許容可能なコストです。絶対的な強度よりも耐食性と外観が重要な場合は、通常 304 が最適です。スプリングが小さなエンベロープから最大の力を伝達する必要がある場合、または数百万回の高応力サイクルに耐える必要がある場合、より強力な合金の方が優れた性能を発揮します。
この記事では、304 がばね材料としてどのように動作するか、どこが優れているか、どこが苦手か、代替品との比較、およびメーカーに 304 ステンレス鋼ばねを注文する際に何を指定する必要があるかについて説明します。この本は、これらの重大な決定を毎日扱う経験豊富な春のワークショップの観点から書かれています。
304 ステンレス鋼は、通常 18 ~ 20 パーセントのクロムと 8 ~ 10.5 パーセントのニッケルを含むオーステナイト系クロムニッケル合金です。この組成により、極低温から硬化範囲に至るまで安定した面心立方オーステナイト構造が得られます。これが、304 が炭素ばね鋼のように冷間使用で脆くなることがない理由です。
ばね用途の場合、304 は冷間引抜ワイヤとして供給されます。冷間引抜プロセスでは、ひずみ硬化により引張強度が大幅に向上し、ワイヤの直径に応じて、焼きなまし強度が約 500 ~ 600 MPa から最大 700 ~ 1,100 MPa まで向上します。アニールされた 304 はスプリングとして使用するには柔らかすぎるため、これは不可欠です。最終的なスプリングで達成される強度は、コイリング中に導入される冷間加工にも依存します。そのため、304 スプリング ワイヤーと 304 シート メタルは非常に異なるエンジニアリング材料です。
304 を参照する一般的なばね鋼線規格には、EN 10270-3、ASTM A313、および JIS G4314 があります。ばねを海外から調達している場合、これらの規格は引張強度と公差のベースラインを提供します。ただし、最終的なスプリングの性能は、材料グレード自体と同じくらい、成形プロセス、応力緩和、表面状態にも依存することに注意してください。
ばねの設計者は、304 を選択する前に、引張強さ、降伏強さ、弾性率の値、動作温度制限などのいくつかの数値が必要です。以下の表は、冷間引抜き 304 スプリング ワイヤの標準値をまとめたものです。強度はワイヤーの直径によって異なるため、単一の数値よりも示されている範囲の方が役立ちます。
| プロパティ | 代表値 | ばね設計の実践上の注意 |
|---|---|---|
| 引張強さ | 700~1,100MPa | 直径が小さいほど強度が高くなります。 0.5 mm ワイヤは 1,200 MPa を超えることがあります。 |
| 0.2%の耐力 | 400~900MPa | 冷間引抜きのため、焼鈍板の値よりも高くなります。 |
| 弾性率(E) | 193GPa | インペリアル単位では約 28 × 10⁶ psi。 |
| 剛性係数(G) | 77GPa | 圧縮およびねじりバネレートの計算に使用されます。 |
| 連続使用最高温度 | 約290℃ | これを超えると、負荷緩和が急速に加速します。 |
| 最低使用温度 | -200℃まで | オーステナイト組織に延性から脆性への移行はありません。 |
| 密度 | 7.93 g/cm3 | ワイヤ重量や出荷質量を計算する場合に便利です。 |
| 電気抵抗率 | 72μΩ・cm | スプリングが回路内で電流を流す場合に関連します。 |
静的用途の場合、一般的な設計制限は、修正応力をワイヤの引張強度の 45 ~ 50% 未満に保つことです。数百万サイクルの動的用途では、最大動作応力を大幅に (多くの場合、引張強度の 20 ~ 30% まで) 減らす必要があり、ばねメーカーは疲労寿命を延ばすためにショットピーニングやプリセットを推奨する場合があります。
304 スプリング ワイヤーの引張強度は、ワイヤーの直径が大きくなるにつれて低下します。これは欠陥ではありません。これは、伸線中に太いワイヤの中心に適用される塑性変形が少なくなった結果です。次のグラフは、この関係が商業用ばねの製造で使用されるワイヤ サイズ全体でどのように現れるかを示しています。
線径が冷間引抜き 304 スプリング ワイヤの引張強度に与える影響
実際的な意味は、小さなスプリングから大きな力が必要な場合、高い応力レベルで動作する細い 304 ワイヤーがそれに応えますが、同じ材料を太いワイヤーで使用しても、特大のコイルを使用しないと必要な荷重に達しない可能性があるということです。このような状況が発生した場合、より太い直径でもより高い引張強度を維持できる 301 ステンレス鋼または炭素鋼ミュージック ワイヤーに切り替えることが、技術的により良い決定となることがよくあります。
エンジニアがスプリングに 304 ステンレス鋼を選択する主な理由は、その耐食性です。通常の大気条件、真水、蒸気、食品加工環境、および多くの希薄な有機および無機化学物質において、304 は表面コーティングなしでも優れた保護を提供します。不動態酸化膜は酸素が存在する限り自動的に維持され、傷がついた表面は自己修復します。
家庭用電化製品、医療機器、食品に接触する機器、塩水にさらされない屋外機構に使用されるスプリングの場合、通常は 304 が第一選択です。これにより、圧縮中にコイルが互いに擦れ合うことで保護層が失われる亜鉛メッキ炭素鋼スプリングの一般的な故障モードであるメッキ摩耗の問題が回避されます。
ただし、304 には塩化物に対してよく知られた脆弱性があります。海水、道路凍結防止塩、漂白剤、および特定の工業用化学物質に長期間さらされると、孔食や隙間腐食が発生する可能性があります。リスクは温度および引張応力とともに増加します。塩化物が豊富な雰囲気で継続的に負荷がかかるばねも応力腐食割れを起こしやすく、負荷が計算された安全範囲内であっても突然の破損につながる可能性があります。
スプリングが海の近く、冬季に路面塩にさらされる車両、または塩素系洗剤を使用する洗浄機内で作動する場合は、代わりに 316 ステンレス鋼を検討してください。 316 に追加のモリブデンが含まれることで、耐孔食性が大幅に向上します。ばね製造におけるこれら 2 つのグレードの比較の詳細については、以下を参照してください。 工業用ばね用途における 304 ステンレス鋼と 316 ステンレス鋼の詳細な比較 .
表面処理も重要な役割を果たします。同じ 304 スプリングでも、表面の状態に応じて動作が大きく異なります。
304 は低温でも良好に動作し、これが炭素鋼に比べて優れている点の 1 つです。延性から脆性への移行がないため、304 スプリングは極低温用途でも約 -200 °C まで弾性変形し続けます。材料のせん断弾性率が上昇するため、低温ではバネ定数と荷重がわずかに増加します。そのため、室温用に設計されたバネは、低温では多少高い力を発揮します。スプリングが非常に低い温度で機能する場合は、設計時にこれをチェックする必要があります。
温度が高い場合は状況が異なります。 304 スプリング ワイヤーの有益な冷間加工は、ワイヤーが約 300 °C を超える温度に長時間さらされると焼きなましを開始します。引張強度が低下し、さらに重要なことに、バネが緩み始めます。つまり、一定のたわみに保持されている間、バネは初期荷重の一部を失います。リラックスは、温度、時間、初期のストレスレベルによって加速します。
実際には、200 °C で中程度の応力レベルで動作する 304 スプリングは、通常、長期間の使用後も許容可能な荷重を維持します。 300 °C では、測定可能な負荷損失が予想されます。 400 °C では、304 はもはや実用的なバネ材料ではありません。高温での連続使用には、午後17時から午後7時 などの析出硬化型ステンレス鋼またはニッケル基合金を使用する必要があります。
アプリケーションで時折高温に短時間上昇し、その後通常の状態に戻る場合は、304 がまだ許容される可能性がありますが、実際の温度プロファイルについてはばねメーカーに伝える必要があります。製造中に使用される応力除去温度は通常 260 ~ 400 °C です。使用温度が応力緩和温度より高い場合、スプリングは耐荷重に寄与する残留応力を部分的に解放する可能性があります。
ばねの材質の選択はバランスの重要な作業です。以下の表は、典型的な中間範囲の引張強度値、腐食挙動、温度制限、およびおおよそのコストを使用して、304 をばね製造で一般的に使用される他のグレードと比較しています。
| 材質 | 代表的な引張力 (MPa) | 耐食性 | 連続最高温度 | 疲労性能 | 相対コスト |
|---|---|---|---|---|---|
| 304ステンレス鋼 | 850 | 穏やかな環境で優れた性能を発揮 | ~290℃ | 良い | $$ |
| 316 ステンレス鋼 | 770 | 塩化物環境に優れる | ~300℃ | 良い | $$$ |
| 301 ステンレス鋼 | 1,050 | 穏やかな環境で優れた性能を発揮 | ~290℃ | 強度が高いため優れています | $$ |
| ミュージックワイヤー(炭素鋼) | 1,950 | 不良、コーティングが必要 | ~120℃ | 素晴らしい | $ |
| 17-7PHステンレススチール | 1,600 | 素晴らしい | ~370℃ | 素晴らしい | $$$$ |
コスト列は、未加工ワイヤの価格と処理の複雑さに基づいた相対的な指標です。ミュージックワイヤーは最も安くて丈夫ですが、錆びます。 316 は、同じスプリング形状でも 304 よりもコストが高くなりますが、引張強度は低くなります。それは塩化物が存在する場合にのみ正当化されます。 301 は、同じ直径でより大きな力が必要な場合に、同様の価格で 304 よりも価値のある強度の利点を提供します。 17-7PH は、高温、高強度、高疲労の用途に特化した選択肢です。
一般的なばね線材の代表的な中程度の引張強さ (MPa)
よくある誤解は、304 が優れていれば、どのスプリングでも自動的に 316 の方が優れているということです。実際には、316 ワイヤーは冷間引抜き条件でより柔らかいため、同じバネ寸法の場合、316 バネの方が 304 バネよりも低い負荷がかかります。同じ力を得るには、より太いワイヤまたはより大きなコイルが必要になる場合があります。決定は、より高い合金グレードを優先することではなく、環境によって決定されるべきです。
日常の生産において、304 は幅広い分野のばねに最も頻繁に指定されるステンレス鋼です。共通しているのは、これらの用途では、純粋な強度よりも耐食性、きれいな外観、適度な耐荷重を重視しているということです。
洗浄ノズル、バルブリターン、コンベア安全スプリング、ディスペンサースプリングは、水、蒸気、食品の酸と繰り返し接触します。 304 は汚れに強く、コーティングの汚染を防ぎます。
ドアロック、スイッチ、バッテリー接点、リリース機構は、湿気の多いキッチン、バスルーム、または地下室で何年経っても錆びないスプリングの恩恵を受けています。
使い捨て器具および診断装置の小型リターン スプリングは洗浄可能で、滅菌蒸気に適合する必要があります。 304は標準的なエントリーグレードです。
ブレーキ ペダル リターン スプリング、シート調整、HVAC ダンパー スプリングは、炭素鋼が特別な保護を必要とする暖かく湿気の多い車内空間で使用されます。
雨や温度変化にさらされる門扉のラッチ、郵便受けのスプリング、換気ダンパーは、304 の長寿命の恩恵を受けます。
電流を流し、接点を押す小さなバネには、安定した力と耐酸化性が必要です。ここでは、表面がきれいな 304 ワイヤーが広く使用されています。
コンパクトな形状や正確に制御された戻り力を必要とする用途向けに、この Web サイトの背後にある生産施設などのメーカーは、CNC コイリング マシンでカスタム 304 スプリングを製造し、出荷前に荷重と寸法精度をテストします。この製品ファミリーには、単純な圧縮スプリングだけでなく、標準的なスプリング コイラーでは作成が難しい成形部品やワイヤー成形部品も含まれています。
典型的な例の 1 つは、小型バルブ アセンブリの戻り圧力要素として使用されるステンレス鋼 304 スプリングです。スプリングは 6 mm 未満の直径に適合し、長いストロークにわたって制御された力を提供し、暖かく湿った環境での頻繁なサイクリングに耐えられる必要があります。
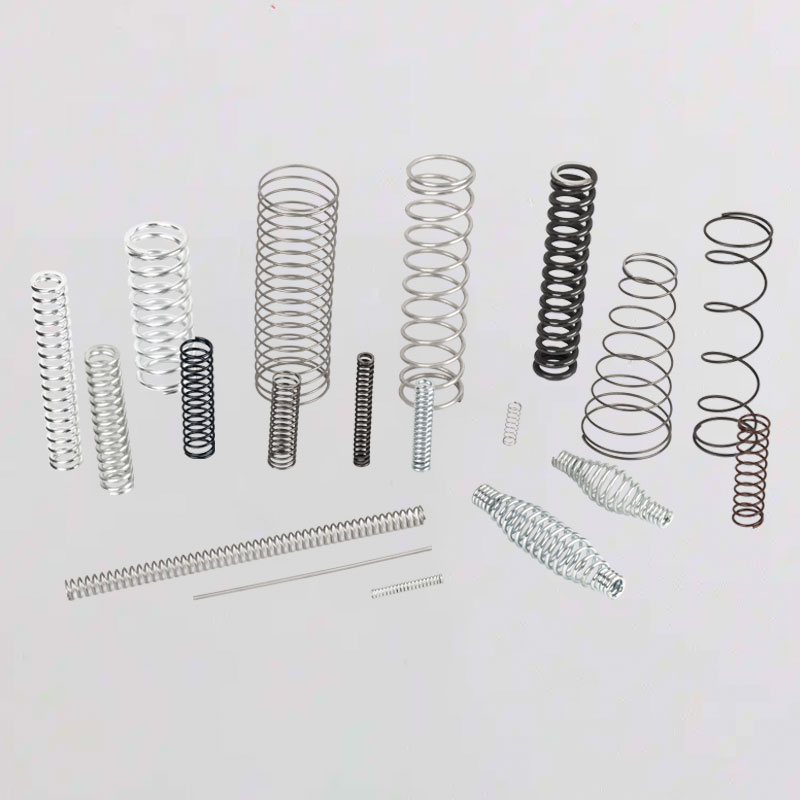 カスタム 304 ステンレス鋼戻り圧力小型スプリング このコンパクトな 304 ステンレス鋼スプリングは、制御された戻り力、長いストローク、および高温多湿な条件への耐性を必要とする小型バルブ アセンブリに適しています。 製品を見る→
もう 1 つの一般的なシナリオは、家庭用電化製品用の大容量圧縮バネです。この場合、数十万個の部品にわたって製造公差を維持する必要があります。ワイヤの直径、自由長、閉端の形状はすべて最終的な荷重に影響します。荷重を仕様内に維持するには、応力除去熱処理を伴う適切に制御された CNC プロセスが必要です。
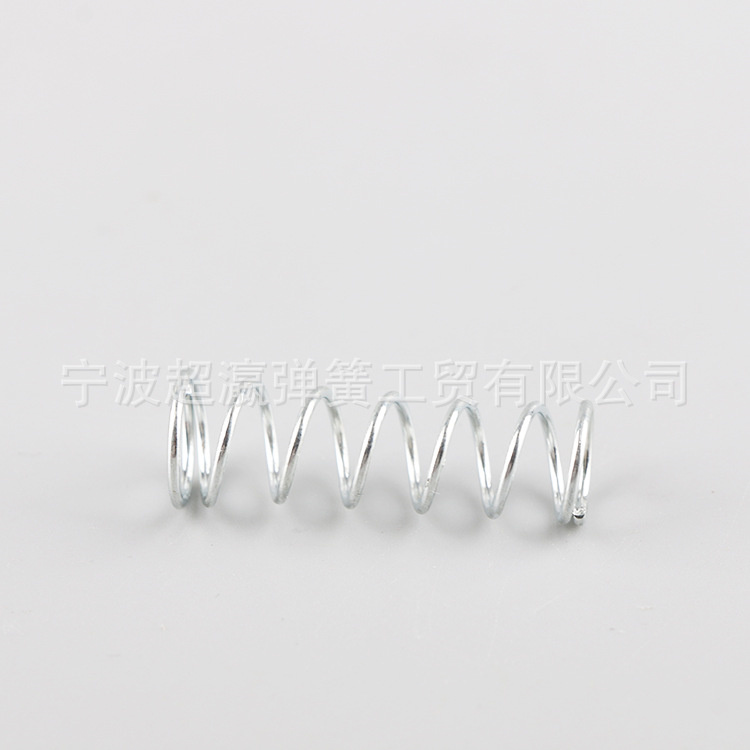 カスタムステンレス鋼圧縮スプリング 家電製品の大量生産では、応力緩和熱処理を施したこの CNC 製圧縮スプリングは、数十万個の部品にわたって負荷仕様を維持するのに役立ちます。 製品を見る→
機構に非円形セクションや特殊な脚形状が必要な場合は、304 ワイヤを特殊な形状の引張バネに成形して、バネ機能と単一コンポーネント内のクリップまたはフック機能を組み合わせることもできます。これにより部品点数が減り、お客様の組み立てが簡素化されます。
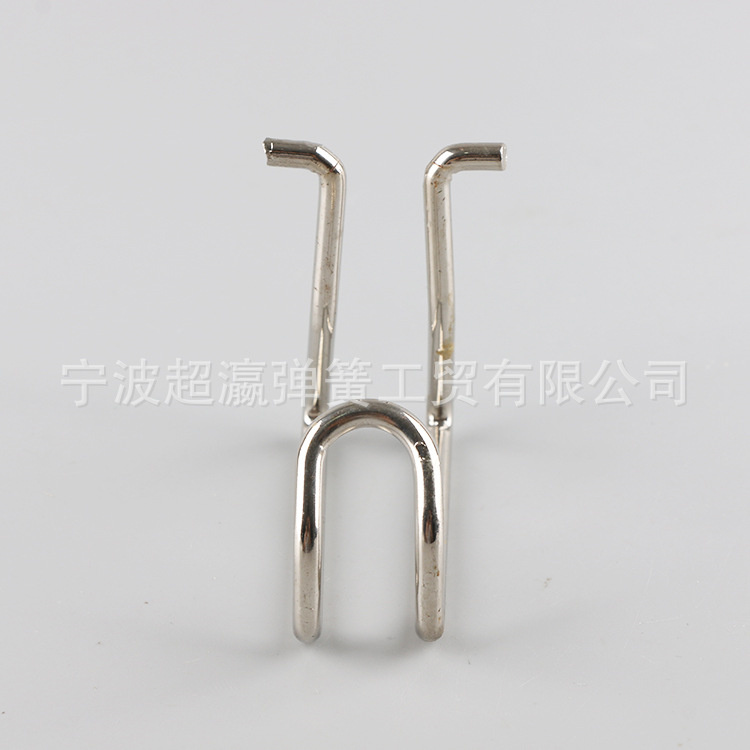 カスタム形状の 304 ステンレス鋼引張スプリング この特殊な形状の引張スプリングは、スプリング機能とクリップまたはフック機能を組み合わせているため、部品数が減り、非円形または特殊な脚の形状の組み立てが簡素化されます。 製品を見る→
素材の選択は仕事の半分に過ぎません。たとえ材料が完璧であっても、設計が不十分な 304 スプリングは故障します。このグレード以降のスプリングを設計する際に最も重視するのは以下の点です。
前のグラフに示されているように、線径が大きくなると強度は低下します。設計者は、すべての直径で同じ引張強度を仮定し、なぜ厚いプロトタイプのスプリングが計算よりも低い荷重を生成するのか疑問に思うことがあります。必ず実際に使用する予定の直径に一致する強度のワイヤーを使用してください。
バネ指数は、平均コイル直径とワイヤ直径の比です。 304 の実際的な範囲は 4 ~ 12 です。指数が非常に低いということは、曲率が厳しく応力集中が高いことを意味します。非常に高いインデックスは座屈する傾向があり、慎重な指導が必要です。インデックスが 4 未満のスプリングの場合、特にワイヤ表面に欠陥がある場合、コイル巻き中に 304 に亀裂が入る可能性があります。
開放端、閉鎖端、四角い閉鎖端、または閉鎖端と接地端の選択は、特定の高さでの有効コイルと負荷に影響します。 304 圧縮スプリングの場合、接地端により平らな座面が得られるため、スプリングを傾けずに垂直に立てる必要がある場合に推奨されます。また、研削により滑らかな表面が作成され、後で適切に不動態化されると耐食性が向上します。
引張りばねの場合、フックの形状により応力集中が生じ、これが破損点となることがよくあります。フルフックはサイドフックよりも強力です。亀裂を避けるために、フックの曲げ半径はワイヤ直径の少なくとも 2 倍にする必要があります。生産では、コイル巻きプロセスでは、成形ツールの鋭いノッチがなく、コイルとフックの間が滑らかに移行する必要があります。
304 ステンレス鋼のスプリングは 2 つのプロセスで大幅に改善できます。
どちらのプロセスも、適切な設備を備えたばね工場では標準オプションであり、大きな応力下で 100,000 サイクルを超える耐久性のあるばねには依頼する価値があります。
製造プロセスを理解することは、ばねを注文する際に適切な質問をするのに役立ちます。一般的な 304 ステンレス鋼のスプリングは、使用できるようになるまでにいくつかのステップを経ます。
寧波の朝営スプリング施設などの工場では、日本と台湾の精密 CNC スプリングフォーマーと自動試験装置を組み合わせることで、304 本のスプリングを長期稼働でも経済的に生産できます。通常のばね加工機では作れない特殊な形状のばねも同設備で対応可能です。
304 ステンレス鋼スプリングの品質は表面には見えません。自由長と直径が同じ 2 つのスプリングは、応力緩和、ワイヤ源、端部の形状が異なる場合、まったく異なる動作をする可能性があります。信頼できるサプライヤーは、定期的に次のチェックを実行します。
プロジェクトに高いストレスや高いサイクル数が含まれる場合は、材料証明書とテストレポートを提供できるサプライヤーと協力する必要があります。 高応力条件用のステンレス鋼スプリングを選択および検証するための段階的な方法 については別の記事で取り上げており、理論的ではなく実践的な方法でテスト プログラムを定義する方法を説明しています。
ばねメーカーに問い合わせをする場合、回答の質は提供する情報の質に依存します。完全なスプリング仕様には次の項目が含まれている必要があります。
| パラメータ | 説明 | 例 |
|---|---|---|
| 線径 | スプリング ワイヤーの直径。標準的なワイヤー ゲージから選択するのが理想的です。 | 1.2mm |
| 外径または内径 | 1 つ選択してください。外径はボアに取り付ける場合に重要であり、内径はロッドに取り付ける場合に重要です。 | 外径12.0mm |
| 自由長 | 無負荷時のスプリングの全長。 | 30.0mm |
| ソリッドの長さ | すべてのコイルが接触しているときの長さ。圧縮バネのクリアランスチェックに使用します。 | 8.5mm |
| 負荷を伴う作業高さ | 重要な設計ペア、たとえば高さ 20 mm で 35 N の荷重。 | 20mmで35N |
| コイル総数とエンドタイプ | コイルの総数と、端が閉じられているか、四角形か、または接地されているか。 | 6.5 コイル、密閉および接地 |
| フックの形状 | 引張りバネの場合はフルフック、サイドフック、渡り等の形状をご指定下さい。 | 両端フルフック |
| 表面と仕上げ | 不動態化、ガラスビーズブラスト、ショットピーニング、または電解研磨。 | 不動態化済み |
304 スプリングを注文する際にエンジニアが犯すよくある間違いがいくつかあります。
サンプルまたは図面しかない場合は、社内でエンジニアリングの経験を持つメーカーが設計を逆方向に進めることができます。つまり、既存のばねを測定し、必要な荷重とたわみを決定し、304 が適切かどうかを計算し、修正された設計を提案します。これが、多くの顧客が開発段階で物理的なサンプルを工場に送る理由です。
それは何を高強度と定義するかによって異なります。細いワイヤーで作られた小さなバネの場合、304 は 1,100 MPa 近くの引張強さを提供でき、これは適度な強度です。限られたスペースで非常に高い荷重が必要な設計で、スプリングを太いワイヤーで作らなければならない場合、304 では直径が大きすぎないと必要な応力を提供できない可能性が高く、301 またはミュージック ワイヤーの方が適しています。強度は合金単独ではなく、材料と線径の両方の関数です。
316 にはモリブデンが添加されており、塩化物孔食や応力腐食割れに対する耐性が向上しており、塩水や海洋環境に最適です。ただし、316 ワイヤーは冷間引抜き状態では 304 よりも引張強度が低いため、316 スプリングは同じ 304 スプリングよりも弱くなります。腐食環境向けに設計する場合は、このトレードオフを考慮する必要があります。
通常の大気、淡水、食品環境では、適切に不動態化された 304 スプリングは錆びません。塩化物、攻撃的な工業用化学薬品、または高湿度の海洋空気と長期間接触すると、孔食や錆が発生する可能性があります。このリスクは、温度が上昇するとともに、工場での取り扱い中に埋め込まれる可能性のある炭素鋼粒子による表面汚染によって増加します。
304 は、約 300 °C まで断続的に使用できますが、290 °C を超える温度で連続使用すると、徐々に荷重が緩和され、引張強度が低下します。 400 °C を超えると、冷間加工された構造は急速に回復し、ばねのばね特性のほとんどが失われます。高温で使用する場合は、17-7PH またはニッケルベースの合金を使用してください。
アニーリングされた 304 は本質的に非磁性ですが、冷間引抜きおよびコイリングプロセスによりオーステナイト構造の一部がマルテンサイトに変換され、完成したスプリングはわずかに磁性を帯びます。通常磁性は弱く、冷間加工量によって変化します。完全に非磁性のスプリングが必要な場合は、材料とプロセスを注意深く管理し、テストする必要があります。
最も効果的な方法は、ショットピーニング、プリセット、フックやエンドターンでの急激な応力集中を避けることです。さらに、動作応力を材料の疲労限界内に保ち、表面に傷、穴、研削痕がないことを確認してください。きれいで滑らかな表面は、亀裂の発生を大幅に遅らせます。
応力除去熱処理により、意図的に材料の内部が緩和されます。処理温度が元の巻き取り応力よりも高い場合、ある程度の荷重損失は正常です。負荷損失が過剰な場合は、応力除去温度または応力除去時間が高すぎるか、ワイヤが過熱している可能性があります。優れたサプライヤーは、応力除去サイクル後の最終負荷が仕様を満たすようにプロセスを調整します。
QRコード


